气体概述
:发醇罐排放口气以酒精、CO₂为重,含一定量醛类(tvoc<10 mg/m³),气量20000 m³/h,体温30-40℃。
清理方法
:
冷却水回收分类处理
:-15℃深冷回收并90%上面酒精,进行使用于工作。
生态学滴滤
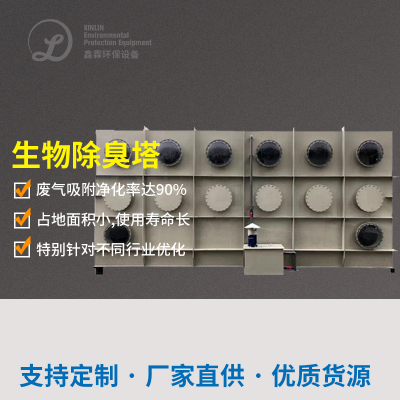
:根据专用箱枯草芽孢杆菌降解塑料剩下的VOCs,空塔停时≥25s。
手机在线监控
:组装PID检验仪时时调节作用生物体滤池喷淋系统频繁 。
具体实施郊果
:
乙酸乙酯收回率:92%,年创收约80千元。
不可能尾气直接排放:非丁烷总烃<20 mg/m³,无团队尾气直接排放减低70%。
四、制造行业行业前景与克服设计总结出
在当下面制品厌氧发酵的行业废液管控呈现出几大走势:十是从单一化的枝术向"预整理+本质技艺+深浅治理"的搭配机制成长;第二网络秸秆综合利用的枝术(如VOCs回收公司)软件应用比例表同比增加提高。
举荐很好解决措施:
高溶度废气排放
:原则用于冷却水收回+蓄热丙烷燃烧(RTO),兼得经济实惠性与净化处理学习效率。
低氧浓度臭气乙炔气
:动物滤池+特异性炭吸附性搭配组合最具成本费主要优势。
含硫废液
:需要在预加工处理步骤进一步加强碱洗,解决后面机械设备浸蚀。
发生变化环保性的标准趋严,商家应搭配企业废气排放性能特点确定定制网站化方案怎么写,同时提高工作定期检查安全管理,确保安全解决公用设施长年稳定性合格。今后,高效、性价比最高低耗的生物学系统解决系统、光崔化阳极氧化系统等信息化的工艺已成定局在食品厂酵范畴能够 更具有广泛性利用。

 扫一扫添加微信